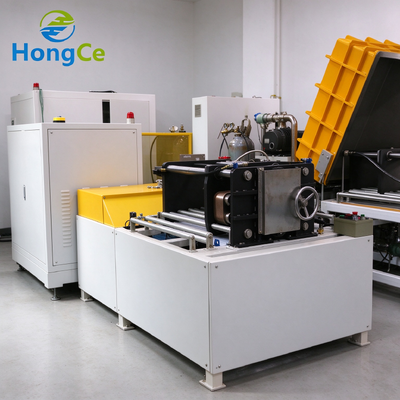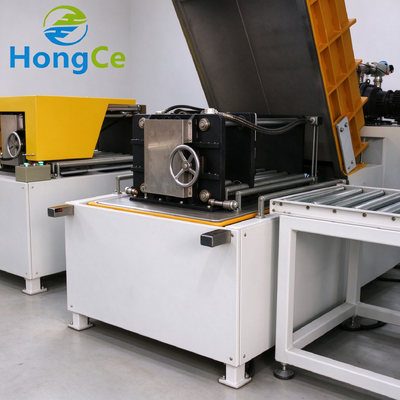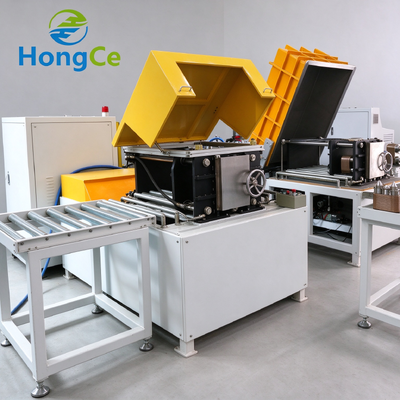
칠러 또는 히트 펌프용 브레이징 판형 열교환기를 제작하는 경우, 누수 코어가 공장을 떠나는지 여부를 결정하는 기계입니다. 두 개의 챔버, 민감한 단계 앞의 총 누출 압력 단계, 그리고 정직한 운영 비용을 유지하는 회수 루프 — 카탈로그 봉투가 아닌 코어 범위에 맞춰 크기가 조정됩니다.
브레이징 코어에는 개스킷이나 볼트가 없습니다. 용광로를 떠나면 고객과 냉매 누출 사이에 있는 유일한 것은 브레이징 자체입니다. 이것이 고장 모드가 그렇게 비싼 이유입니다. 현장에서 수리할 수 없습니다. 칠러가 분해되고, 코어가 교체되고, 냉매가 회수 및 재충전되며, 보증 여부에 관계없이 인건비는 귀사의 부담입니다.
이러한 청구를 조사해 달라는 요청을 충분히 받았기 때문에 어디에서 발생하는지 알고 있습니다. 거의 항상 네 가지 장소에서 발생합니다:
미세 단계 앞의 총 누출 단계
한 챔버에서 측정하는 동안 다른 챔버는 로드됩니다. 작업자는 펌프 다운을 기다리느라 절대 쉬지 않으며, 이것이 한 사람으로 100% 검사를 저렴하게 만들 수 있는 이유입니다. 동일한 감도를 가진 단일 챔버 시스템은 동일한 출력을 달성하기 위해 두 명의 작업자가 필요합니다.
진공은 코어 주변의 챔버에서 당겨집니다. 이것은 얇은 플레이트 스택에 중요합니다. 채널을 통해 진공을 당기면 플레이트가 변형되어 테스트하려는 누수가 발생할 수 있습니다. 챔버 측 진공, 코어 내부 헬륨.
헬륨은 모든 사이클이 끝날 때 코어와 챔버에서 나갑니다. 회수 기능이 없으면 하루에 수백 번 가장 비싼 테스트 부품을 대기 중으로 방출하는 것입니다. 루프는 버퍼 탱크 뒤에 정화 단계를 포함하여 통합되어 있으므로 코어로 다시 들어가는 가스는 사양 내에 있습니다.
누출 테스트 벤치의 가장 먼저 고장나는 부분은 거의 분석기가 아니라 하루에 400번 포트에 클램핑되는 커넥터입니다. 당사의 커넥터는 교체 가능한 씰과 함께 코어 형상에 맞춰 제작되며, 씰 부품 번호는 도면에 기재되어 있어 재고를 확보할 수 있습니다.
로드 및 클램프
| 기계 구성 | 두 개의 챔버, 위상 변이, 공압 리드 및 포트 클램핑, 스키드 장착 |
|---|---|
| 챔버 내부 크기 | 각각 800 × 700 × 550mm, 코어 범위에 맞춰 크기 조정 |
| 거부 지점 | 5.0E-7Pa.m3/초. |
| 총 누출 단계 | 0.1 – 3.0 MPa 헬륨 충전, 압력 유지 및 자동 중단 |
| 사이클 시간 | 코어당 45초 ~ 55초, 플레이트 수에 따라 다름 |
| 처리량 | 작업자 1명당 시간당 약 120개 코어 |
| 헬륨 회수 | 95% 이상, 통합 회수 및 정화 루프 |
| 진공 시스템 | 챔버당 루츠 펌프 및 로터리 베인 펌프, 오일 필터 포함 |
| 제어 | 7인치 HMI, 100개 레시피, 다단계 암호 액세스가 있는 PLC |
| 추적성 | 바코드 스캔, 코어별 결과 로그, 이더넷을 통한 MES 업로드 |
| 교정 | 내장된 교정된 누출을 사용한 자동 시퀀스, 12개월 간격 |
| 전원 공급 장치 | AC 380V, 3상, 50/60Hz, 18kW |
| 압축 공기 | 0.6 MPa 건조, 오일 프리, 300L/분 |
| 무게 | 약 2600kg |
| 찾아내는 것 | 테스트 항목 |
| 공장 테스트에서 놓치는 이유 | 포트 칼라 브레이징 | 보이드, 불완전한 흐름 |
|---|---|---|
| 저압에서는 유지되지만 사이클링 시 열림 | 가장자리 바 조인트 | 두세 플레이트 안쪽의 브레이징 부족 |
| 외부에서 보이지 않음 | 입구의 플레이트 벽 | 침식으로 인한 얇아짐, 핀홀 |
| 공기 테스트 해상도 이하의 누출 속도 | 용광로 브레이징 품질 | 벨트의 냉각 구역, 산화물 포함 |
| 부품이 완벽해 보임 | 포트 어댑터 및 나사산 | 과소 토크, 나사산 손상 |
| 열 부하에서만 누출됨 | 수리된 코어 | 누수를 막지 못한 수리 |
| 측정이 필요하며, 기포가 아님 | 합격 한계 설정 및 증명 | 대부분의 기계 공급업체와 고객 간의 논쟁은 여기서 발생하므로, 기계가 도착하기 전에 이 부분을 제대로 하는 것이 중요합니다. |
냉매 충전량, 허용 가능한 연간 손실 및 서비스 수명을 기준으로 역산하여 속도를 계산합니다. R32 및 R410A 칠러 코어의 경우 대부분의 고객은 1×10^-6 ~ 1×10^-7 mbar·L/s 범위에 있습니다.
적합한 장소
| 1×10^-9 mbar·L/s | 45~55초 | 건조, 챔버 측 진공만 | 100% 최종 검사 | 공기 압력 감쇠 |
|---|---|---|---|---|
| 약 1×10^-3 mbar·L/s | 배송, 설치 및 첫 달건조도면에 맞춰 제작된 포트 커넥터 툴링, 기계와 함께 전달되는 도면. | 물 침수 | 총 누출만 | 수 분 |
| 플레이트 사이에 물이 갇힘 | 브레이징 코어에는 절대 사용 불가헬륨 스니퍼 스프레이도면에 맞춰 제작된 포트 커넥터 툴링, 기계와 함께 전달되는 도면. | 3~10분 | 저희 범위는 20~200개의 플레이트를 포함합니다. 기계 하나, 아니면 두 개? | 고장 위치 파악, 생산 검사 아님 |
| 실험실 샘플 테스트 | 최고 수준 | 일 | 건조 | 설계 검증, 생산 제어 아님 |
| 브레이징 코어는 침수 테스트 후 건조할 수 없습니다. 물이 채널에 남아 보호하려던 것을 파괴하므로 이 산업이 처음에는 헬륨으로 전환한 것입니다. 일단 이를 받아들이면 문제는 기계가 라인 속도를 따라갈 수 있는지 여부입니다. 그리고 이것은 감도가 아니라 사이클 시간과 헬륨 비용에 관한 문제입니다. | 배송, 설치 및 첫 달출하 전 자체 코어에 대한 공장 인수 테스트, 비디오 및 교정 인증서 포함.도면에 맞춰 제작된 포트 커넥터 툴링, 기계와 함께 전달되는 도면. | 현장 시운전: 커넥터 검증, 교정된 오리피스 대비 누출 속도 상관관계, 작업자 교육. | 저희 범위는 20~200개의 플레이트를 포함합니다. 기계 하나, 아니면 두 개? | 범위 내 모든 코어에 대한 레시피 설정, 바코드로 스테이션에서 선택. |
| 광저우 재고 부품: 챔버 씰, 커넥터 씰, 헬륨 밸브, 펌프 서비스 키트 — 72시간 발송. | 추적 가능한 인증서가 포함된 연간 교정, 네트워크를 통한 원격 지원 (레시피 튜닝용). | 자주 묻는 질문 | 저희 범위는 20~200개의 플레이트를 포함합니다. 기계 하나, 아니면 두 개? | 하나, 챔버 범위 내. 레시피는 내부 볼륨에 따라 변경됩니다. 200개 플레이트 코어는 더 긴 충전 및 안정화 시간이 필요합니다. 코어당 레시피를 설정하고 작업자가 바코드로 선택하므로 라인에서 수동 매개변수 입력이 없습니다. |
분석기를 건너뛰고 충전 압력만 높이는 이유는 무엇입니까?
반복성 연구를 위한 품질 엔지니어의 반나절 시간, 교육을 위한 작업자, 스테이션에서의 건조 압축 공기. 교정된 누출기와 상관관계 절차를 가져옵니다.
포트 툴링이 포함된 이중 챔버 시스템의 경우 약 85 영업일. 챔버와 커넥터는 코어 범위에 맞춰 제작되므로 도면을 일찍 받을수록 해당 날짜가 더 확정됩니다.광저우 홍체 장비 유한 회사 소개홍체는 브레이징 코어가 밀봉된 상태로 공장을 떠나는지 여부를 결정하는 기계를 제작합니다. 2015년에 수입품을 사용하던 실험실을 위한 장치를 만드는 광저우의 작은 작업장으로 시작했으며, 그 세계와 가까이 지내고 있습니다. 당사 장비를 지정하는 사람들은 종종 고객 앞에서 결과를 방어해야 하는 사람들입니다.
실제로는 카탈로그 봉투가 아닌 코어 범위에 맞춰 크기가 조정된 챔버, 도면에서 제작된 포트 커넥터, 제작하는 모든 코어에 대한 레시피, 그리고 첫 번째 상관관계 실행을 위한 현장 엔지니어를 의미합니다. 모든 기계는 출하 전에 추적 가능한 누출에 대해 교정되며 기록은 일련 번호 아래에 보관되므로 2026년 기계에 대한 2030년의 질문에도 여전히 답변이 있습니다.
0.1~4.5 MPa 총 누출 단계가 있는 진공 챔버 헬륨 누출 감지
연속 테스트 스테이션용 헬륨 충전 및 회수 장치
유연한 고정 장치 설계의 헬륨 누출 테스트 기계